
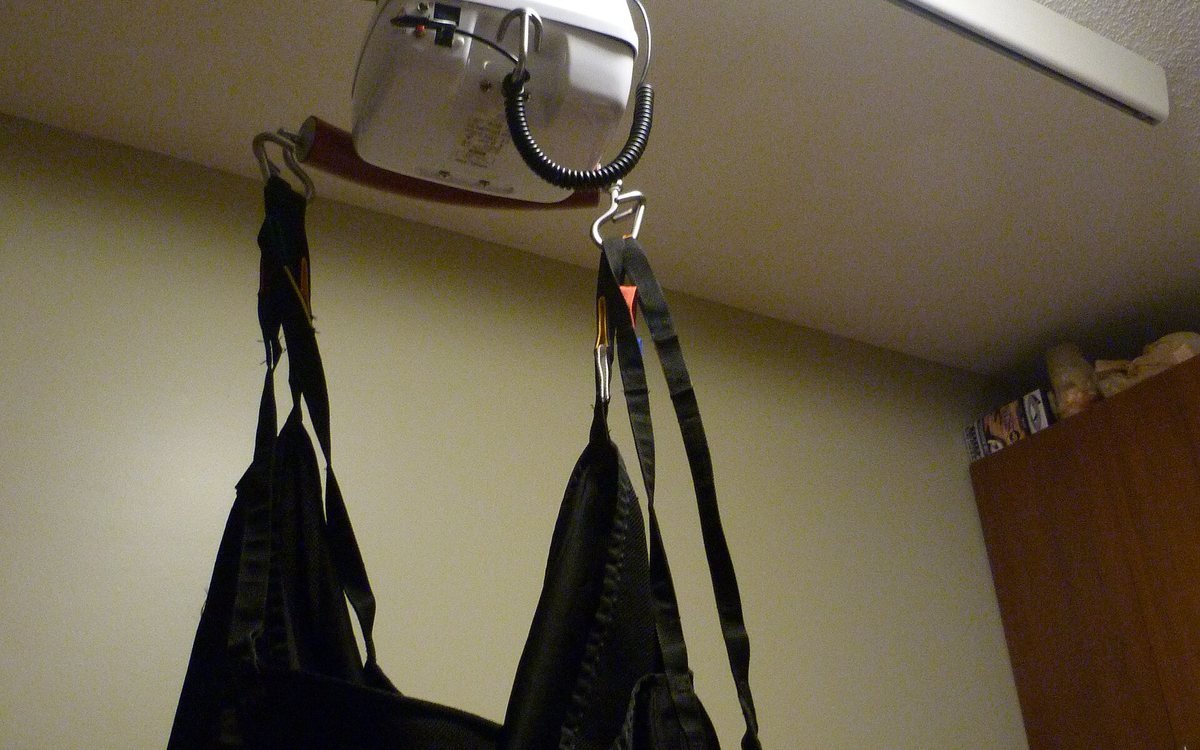
移位机吊臂每一次转运都要完成起升、悬停与下降,载荷接近人体重量且反复出现,是典型的疲劳工况;它同时属于安全件,失效后果直接落在使用者身上。镁合金挤压型材把吊臂自重与整机重心压得很低,可是疲劳校核得按镁的特性重做一遍,不能沿用钢件或铝件的安全系数。
循环工况与受力特征
吊臂本质是变截面悬臂梁,根部弯矩最大,俯仰角改变时同一截面的应力比随之变化;关节装配间隙在起停瞬间叠加冲击分量。载荷谱由使用频次与偏挂方式共同决定,设计上要把最不利角度、单侧偏挂与人为摆动一并计入。
挤压牌号与断面形式
- 常用变形牌号 AZ31B 挤压型材,名义含铝约百分之三、含锌约百分之一,挤压与机加工链条成熟,适合支架类断面。
- 承力更高或需要更好高温表现时,按专项评估选强度级别更高的体系。
- 闭口矩形与多腔断面抗弯抗扭效率高,转角圆角半径不宜过小。
- 挂环座、滑轮座等局部厚壁段从棒材或厚板机加工切出,与型材之间用铆接或螺接过渡,减少焊缝数量。
镁合金疲劳的三个特点
织构造成拉压不对称,压缩侧屈服更低,同一循环里受压区更早进入塑性,平均应力效应比钢件显著,有限元结果需按拉压两侧分别校核。缺口敏感性高,孔边、切割起点、深刀痕与运输磕碰压痕都是优先起裂位置。表面若有腐蚀坑,蚀坑本身就是缺口,潮湿含氯环境下腐蚀疲劳寿命下降更多,防护层与结构设计要一并考虑。公开资料中镁合金疲劳强度与抗拉强度的比值大致落在两成余到三成上下,随断面状态、表面完整性与载荷谱而变,设计取值应由整机试验给出。
制造与防护控制点
- 型材直线度、扭弯度与壁厚按图纸验收,模孔焊合线部位不得落在高应力面上。
- 装配螺纹压入金属衬套,避免镁基体承受反复拆装与微动磨损。
- 与钢制销轴、铝制支架的贴合面加绝缘垫层并封边,切断电偶腐蚀通路。
- 表面按微弧氧化成膜后做孔口封闭,再喷哑光涂层,棱边与孔口内壁均需覆盖。
- 关键截面禁止深刀痕与二次补焊,倒角去毛刺逐件检查并留记录。
配平收益与协议条目
减重的价值体现在操控与整机配平上:吊臂更轻,护理人员单手调整角度更省力,配重与升降机构可以选更小规格,电池与续航同步受益;折叠收纳时的搬运负荷也明显下降。交付环节把疲劳相关条目写进技术协议:取样方向与检测项目、高应力面的表面质量要求、不允许修补的范围、不同挤压批次的混用限制,以及样件阶段的验证数量。东莞市联维镁合金材料有限公司以高精度挤压异型材为主,管材、棒材、板材与镁锭均按图定制,一公斤起订,样件阶段可并行提供两套断面供整机疲劳试验比较,断面细节可在 联系页 与技术侧逐项确认。