
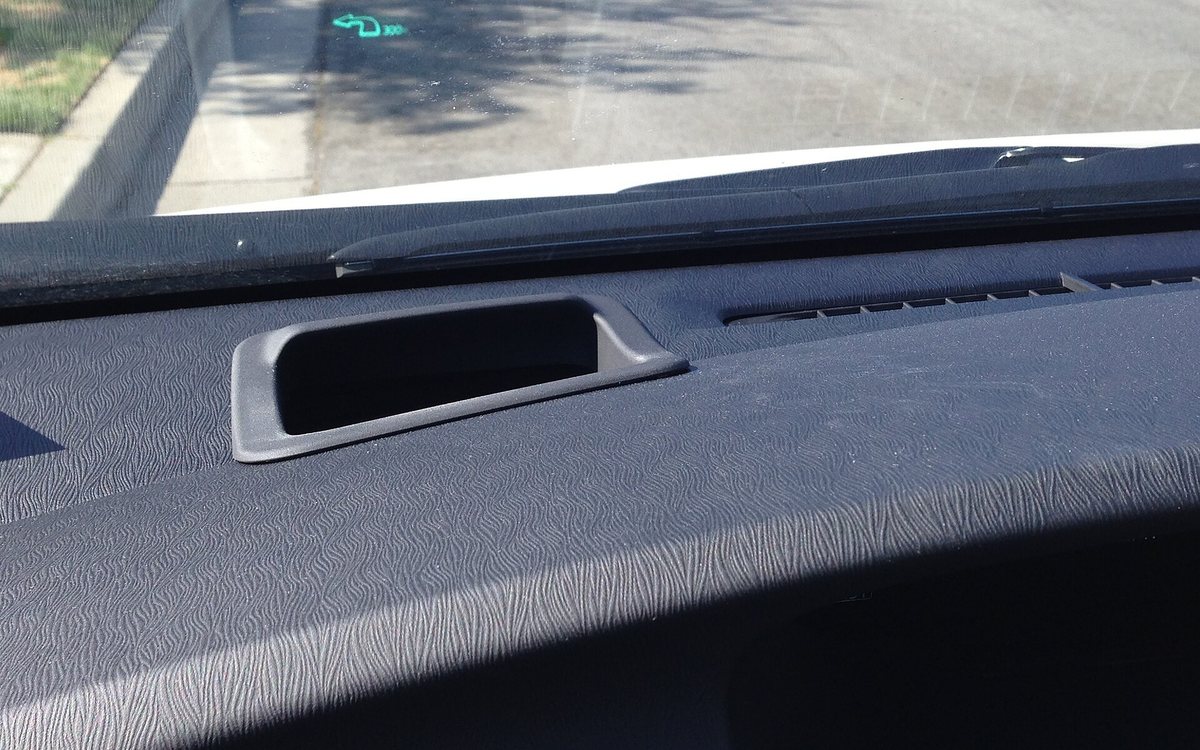
抬头显示把图像经反射镜与组合窗投到车前几米处的虚像位置,支架上一丁点角度偏移,到虚像端就成了可见的位置漂移。镁合金挤压型材在这个零件上同时提供低重量和高阻尼,但尺寸稳定性要当作首要指标来谈:加工后的残余应力要小,温度变化下的形变要可预测,装配力不能把基准面拉走。
误差被放大的三条路径
虚像位置误差近似等于角度误差乘以光程,所以问题不是变形量绝对值大不大,而是变形会不会改变镜面角度。角度漂移有三个来源:材料随温度伸缩、机加与装配引入的残余应力缓慢释放、结构在自重和线束载荷下的弹性下沉。镁的线胀系数比铝高约一成,是钢的两倍多,跨越车内温度区间时同样尺寸的伸缩量要按这个差值折算;弹性模量低于铝,等刚度设计必须把断面加高或加筋。
把稳定性做进工艺链
挤压后的型材内部保留热应力与变形应力,直接粗加工成薄壁支架,之后数月形状会缓慢变化。常规做法是先做去应力处理,留余量再精加工,精加工后复测关键面平行度与孔距;支架本体采用对称断面与对称布筋,让形变倾向互相抵消而不是叠加。定位基准尽量集中在同一组加工面上完成,避免多基准累计误差。
- 关键光学基面在一次装夹中完成,减少反复夹紧造成的假公差。
- 夹紧点落在实体加强区或衬套位置,不直接压薄壁。
- 反复拆装的螺纹压入螺套,防止基体磨损后配合间隙变大。
- 与铝件、钢件配合的孔位按高低温工况复核间隙,避免受热后卡死。
温度与长期受力
仪表板区域夏季暴晒后局部温度可观,常规变形镁合金在此区间的蠕变抗力会下降,长期受力的悬臂段出现缓慢下沉。应对办法是把承力段靠近安装点、缩短力臂,或选耐热性更好的锌锆系与稀土牌号,比单纯加厚壁更有效。温度循环还会放大不同材料之间的线胀差,螺栓预紧力的保持要单独复核。
收益与供货约定
改用镁型材后零件重量下降,阻尼特性使支架在路面与发动机激励下不易持续颤振,对图像稳定有帮助。供货时应约定牌号与状态、去应力处理方式、关键尺寸的测量温度与公差口径、挤压炉批一致性,以及光学面的包装防磕碰要求。联维以高精度挤压异型材为主,一公斤起来图来样定制,规格见 /product/cat/16;涉及光学基面的公差与装配方式建议在联系页提交图纸单独评估。