
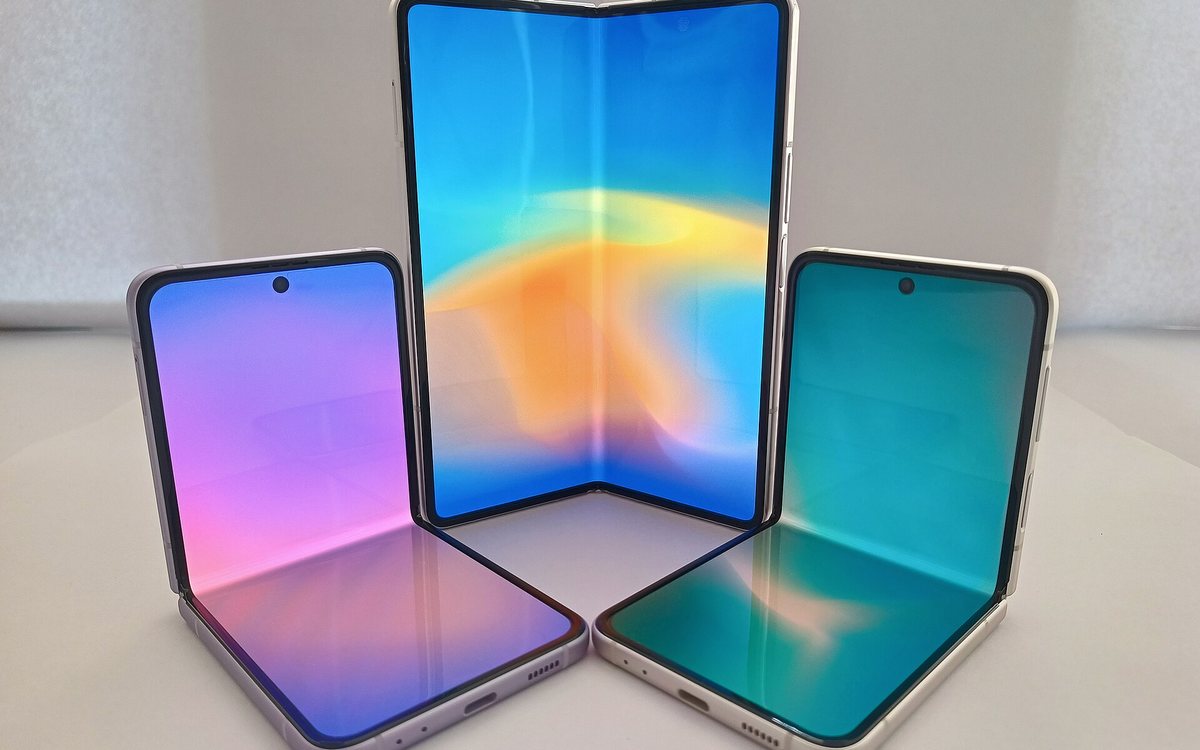
折叠屏手机的铰链模组要在极薄的空间里塞进多根转轴与齿轮,开合数万次后仍得保持屏幕平整,同时把主板与电池的热量导出去。镁合金件进入这个位置,看中的是薄壁条件下的高刚重比与低密度,而这类小尺寸精密件真正的难点在于变形控制,以及表面处理之后带来的尺寸漂移。
结构需求与零件形态
铰链基座的实际角色是承载板加定位基准:转轴孔系的同轴度与平面度决定开合手感和屏幕中轴偏移,基座边缘还要为屏模组留出缓冲空间。零件形态通常有两类,一是薄板冲压后再铣削与折弯成形的支撑板,二是压铸成形的壳体或支架小件。前者流线连续、局部刚度好;后者能把筋、台、孔一次成形,批量一致性好,但要控制内部气孔与后续密封。
三条零件路线与工艺链
| 路线 | 常用牌号与状态 | 关键工序 | 适合场景 |
|---|---|---|---|
| 薄板冲压件 | AZ31B 薄板 | 下料、冲压、去应力、精铣孔系 | 承载板与需要折弯的支架 |
| 精密压铸件 | AZ91D 压铸态 | 压铸、切边、去应力、钻铰与校平 | 带筋带台的壳体类零件 |
| 棒料机加工件 | AZ31B 棒料 | 车铣、去毛刺、薄层陶瓷化 | 小批量验证与快速迭代件 |
三条路线在减重上的差别不大,选择更多取决于装夹方式、批量规模以及后道处理能否稳定复现,验证阶段用机加工件走多轮修改,量产切换压铸是常见节奏。
尺寸稳定与表面处理
机加工前后各安排一次去应力处理,可显著减少装机后的翘曲,精加工尽量在一次装夹内完成基准面与孔系。微弧氧化膜层厚度可控在几微米到十余微米,做装饰色与耐蚀够用,但配合间隙必须预留膜厚余量;磷酸盐或无铬转化膜更薄,适合尺寸余量极小的位置。件与件之间的色差也要提前约定,装夹位置和电流密度差异会体现在膜层颜色上,图纸里最好写明允许范围与比对样板。
供货与来料注意点
消费电子的验证节奏是多次小批量迭代,材料端需要配合牌号、厚度与状态的小步调整。与不锈钢螺钉、铝合金中框的贴合面要做绝缘隔离,否则手汗与潮湿环境下,接触边缘会出现白色腐蚀产物。东莞市联维镁合金材料有限公司支持 1 公斤起来料来样定制,薄板与棒料的平整度、硬态软态与交货尺寸可在打样时一并确认,参考产品中心。