
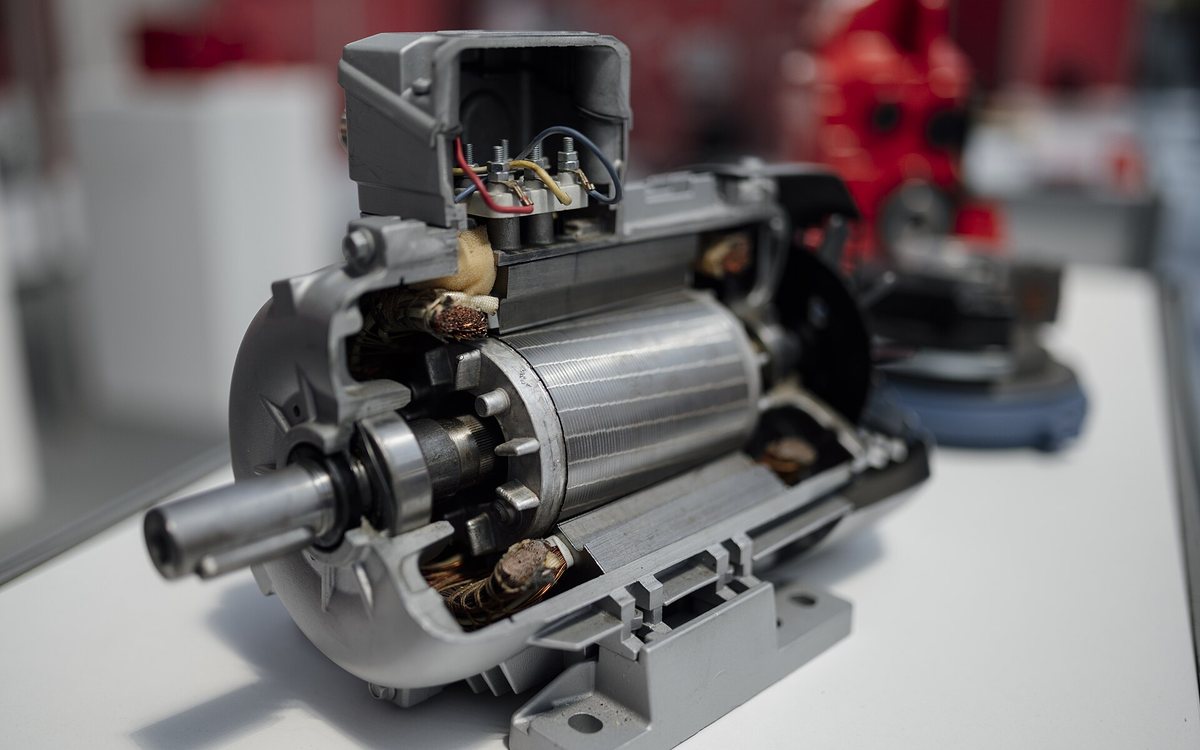
电机端盖既是轴承座,又是散热路径的一部分,还要承担密封与外部安装。用镁合金端盖替代铝件,整机重量与搬运强度都能改善,但散热这件事需要先澄清一点:镁的导热系数并不高于铝,收益主要来自结构集成度与减重后腾出的布局空间。
工况与评估指标
端盖处的热量来自轴承摩擦与绕组经机壳传导的部分,评估时关注温升、散热筋几何、外部气流路径与各接触面的传热阻力。镁的导热系数在数十至约一百瓦每米·开的量级,视牌号与状态略有差别,略低于常用铝合金;但密度只有铝的三分之二左右,按单位重量算的比导热与铝接近,所以在减重目标下换用镁端盖并不会在传热上明显吃亏。
牌号与成形方案
通用压铸件常用 AZ91D,名义含铝约百分之九、含锌约百分之一,后缀 D 表示杂质元素上限控制更严的一档,强度与铸造性能均衡。工作温度较高或轴承座长期受热负荷的场合,可考虑含稀土的耐热牌号,或改用金属型、砂型铸造以加厚壁厚并减少气孔。结构上的做法是把散热筋、安装台与风道一次成形,脱模斜度、圆角与壁厚过渡给足,减少后道补焊与二次加工。
加工与装配细节
- 轴承孔留均匀精加工量,粗加工后去应力再精铰,保证圆度与同轴度。
- 轴承压装用热装或受控压装,避免镁基体承受过大过盈与反复拆装扭矩。
- 密封面精铣后检查平面度与压痕,胶道连续,螺钉间距按密封胶压缩量设定。
- 与铝机壳、钢支架的贴合面做绝缘隔离,防止缝隙处出现白色腐蚀产物。
- 存在轴承电蚀风险的场合,端盖与机座的等电位连接按整机方案统一处理。
收益与供货注意点
镁端盖的价值集中在减重、结构集成与检修便利上,散热能力要靠散热筋布置与风道设计来兑现,材料本身只提供了布置自由度。批量供货前建议约定毛坯加工余量、内部质量的检验方式与验收等级,压铸件常用射线配合气密试验筛查连通性缺陷。切削与打磨的镁屑必须及时清出、干燥存放,起火时严禁用水、泡沫或含卤灭火剂,需用干砂或 D 类灭火器。东莞市联维镁合金材料有限公司经营镁锭与变形镁合金板材、棒材,打样阶段可直接从厚板或棒料机加工出验证件,省去先行开模投入,规格见产品中心。