
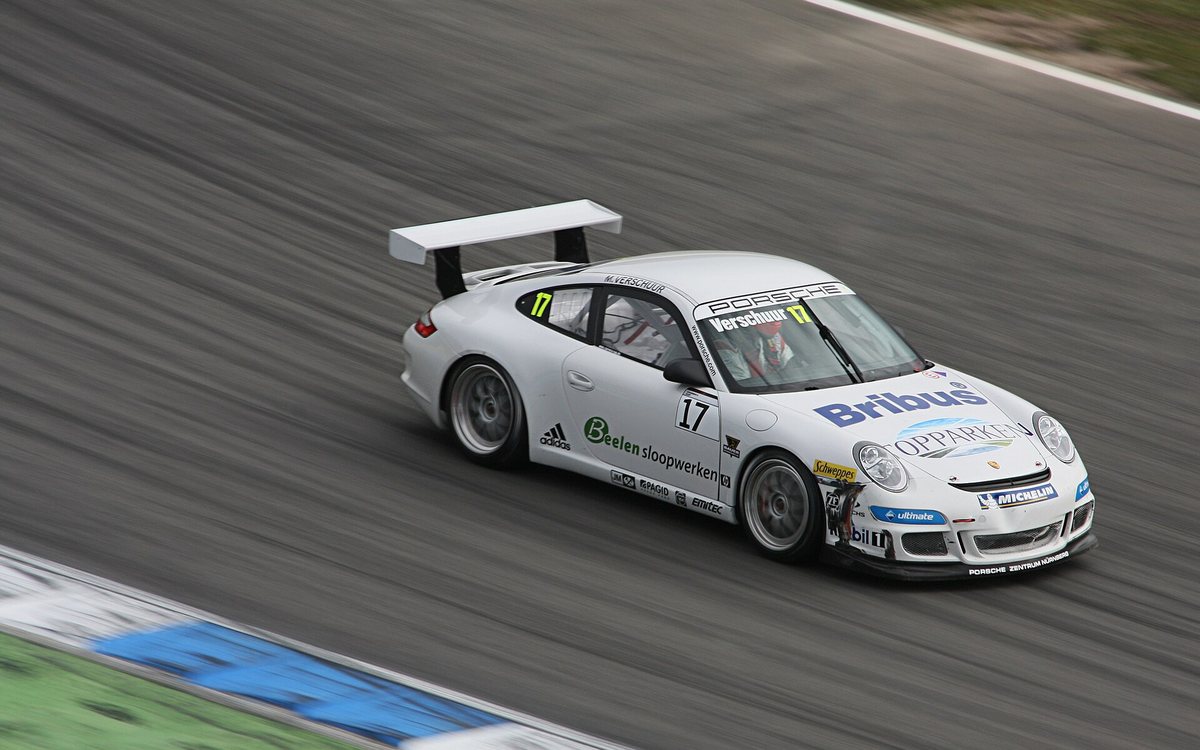
一支跑场地赛的改装车队把车顶区域当成减重的优先项:质量加在车顶对重心的影响,比加在侧围与底板直接得多,过弯时车手的体感差别明显。委托加工时定下的原则不是复刻原厂形状,而是用镁合金把刚度与重量重新配平。项目落地的关键在两件事:选材与规格怎么定,焊接环节怎么控。
车顶结构的真实需求
车顶板件主要贡献扭转刚度、承受行驶振动与事故工况的力传递,改装场景还叠加了频繁拆装。原钢顶拆掉后,镁顶要么同等厚度下少挠曲,要么靠折边与加强筋把刚度补回来;与防滚架连接件的固定孔位要禁得住路肩冲击。重量预算、刚度目标与拆装方式三项先谈清楚,方案才不会跑偏。
牌号与坯料形态
蒙皮用AZ31B中薄板,成形性够用,切边与折弯窗口宽;顶横梁与连接座用挤压型材或厚板机加工,受力大的局部改用ZK60一类高比强度牌号把尺寸收小。螺栓承压位全部压入钢质衬套或加大垫圈面积,不让镁基体直接受扭。铸造牌号只在零星小支架上使用,主承力件要的是变形材料的致密组织与抗冲击表现。
成形与机加工顺序
蒙皮曲面靠温成形做出,模具加热配合压形,回弹量通过试模修正;下料用锯切或激光,切边后先去应力再钻孔,避免孔位随应力释放漂移。与防滚架搭接的部位铣削贴合面,基准统一在一次装夹内完成。装配孔全部走底孔加钢丝螺套的路线,反复拆装的螺纹靠螺套保护镁基体,这套做法与赛车快速换件的节奏直接相关。
焊接环节的控制点
- 全部接头在工装上定位焊接,压紧点垫软质材料,防止局部压溃。
- 用交流TIG短道分段、对称施焊,控制总热输入与角变形。
- 能实施背面保护的焊道做背面氩气保护,不能的单面焊道根部打磨检查。
- 每个受力焊道完成后做目视加渗透抽检,弧坑与焊趾处重点查。
- 焊后整体去应力,再复测安装面平面度与关键孔距。
镁件返修焊接比钢麻烦,现场动火前必须清干净周边切屑与可燃物,配干砂与D类灭火器,这条纪律贯穿项目全程。
收益与交付约束
装车后的反馈集中在重心下降与顶板刚度分布更均匀,过路面接缝时车体异响减少;镁密度约一点七四至一点八零克每立方厘米、约为钢的四分之一,车顶质量下降对转向响应的作用在圈速测试里能稳定复现。交付上要注意,这类小批量结构件的成形回弹与焊接变形逐件有波动,装配现场保留修配余量比按大批量思维定死尺寸更稳妥;表面做化学氧化加底漆即可,顶板上的膜层以防护与涂装附着为主。有类似定制需求可提供图纸与工况,东莞市联维镁合金材料有限公司按公斤级起订完成小批试制与来料来样加工。