
项目背景:钢壳换轻壳的诉求
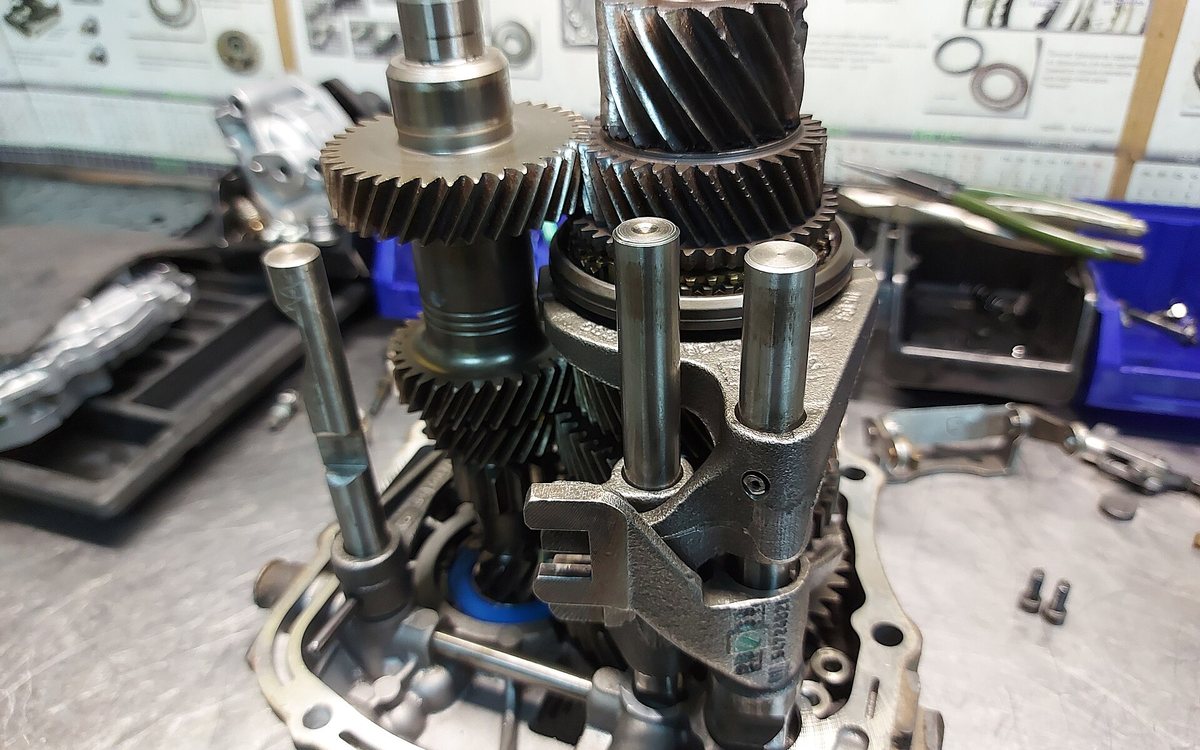
一家做传动机械的厂,减速机外壳原为钢板焊接结构再机加工,箱体笨重,装配线搬运依赖吊具,运行时机壳传出的金属噪声也一直被投诉。客户希望把壳体换成轻合金,并要求先做小批试产验证,批量成熟后再考虑量产切换。镁合金在这个场景的切入点很实际:比钢明显轻,阻尼特性好,散热面积可以随外形设计放大,且不需要像压铸那样一次投入大额模具。
牌号与毛坯的两条路线
小批试产阶段不做压铸,用 AZ31B 中厚板拼装铣削:主承力壁板取 10 到 12 毫米,安装法兰与轴承座部位用加厚板叠焊或整块铣出,外部加强筋改挤压型材后铆接。量产路线则由压铸厂接手,铸件用 AZ91D 牌号,客户从材料端采购对应镁锭,成分与杂质等级按铸件标准约定。两条路线共用同一张零件图,孔位与外形不重新发明。
从锯切到精镗的工艺链
下料走锯切与铣削,避免高能冲击切割造成边缘开裂;粗加工后安排去应力处理,再进精加工,轴承孔与密封槽在一次装夹内完成以保证同轴度。螺纹部位普遍预埋钢套或采用挤压丝锥,薄壁直接攻丝在反复拆装后容易滑牙。外表面做化学氧化加底漆面漆,轴承配合面保留基体精度不覆膜,结合面粗糙度按密封垫要求单独控制。工序间存放保持干燥,半成品不叠放湿垫纸。
交付后能感觉到的变化
同类钢板焊接壳体换成镁合金方案后,单件重量明显下降,装配线搬运环节的辅助工时跟着减少。壳壁导热好,油温升幅比原来平缓;阻尼特性让齿轮的敲击声尾缩短,车间里反馈的噪声感受比仪器读数更直观。刚度方面靠外部筋位补回,薄壁区域加折边与加强筋,挠度控制在装机后不影响齿轮啮合的状态。这些收益都是定性的,但对整机厂的装配与售后有实际意义。
供货与加工的注意点
- 与钢制螺栓、垫圈接触的面做完整涂层并配绝缘介质,避免电偶腐蚀。
- 轴承座部位按扭矩分级拧紧,局部压溃比整体强度更先出现。
- 切削屑单独收集,远离明火,禁用含水与卤代烃清洗剂。
- 库存防潮,长期存放定期检查表面有无白锈。
东莞市联维镁合金材料有限公司可供应这条路线两端的料:试产阶段的 AZ31B 中厚板与型材,量产阶段配套压铸的 AZ91D 镁锭,牌号与杂质等级按约定执行,详情可看 镁锭产品。