
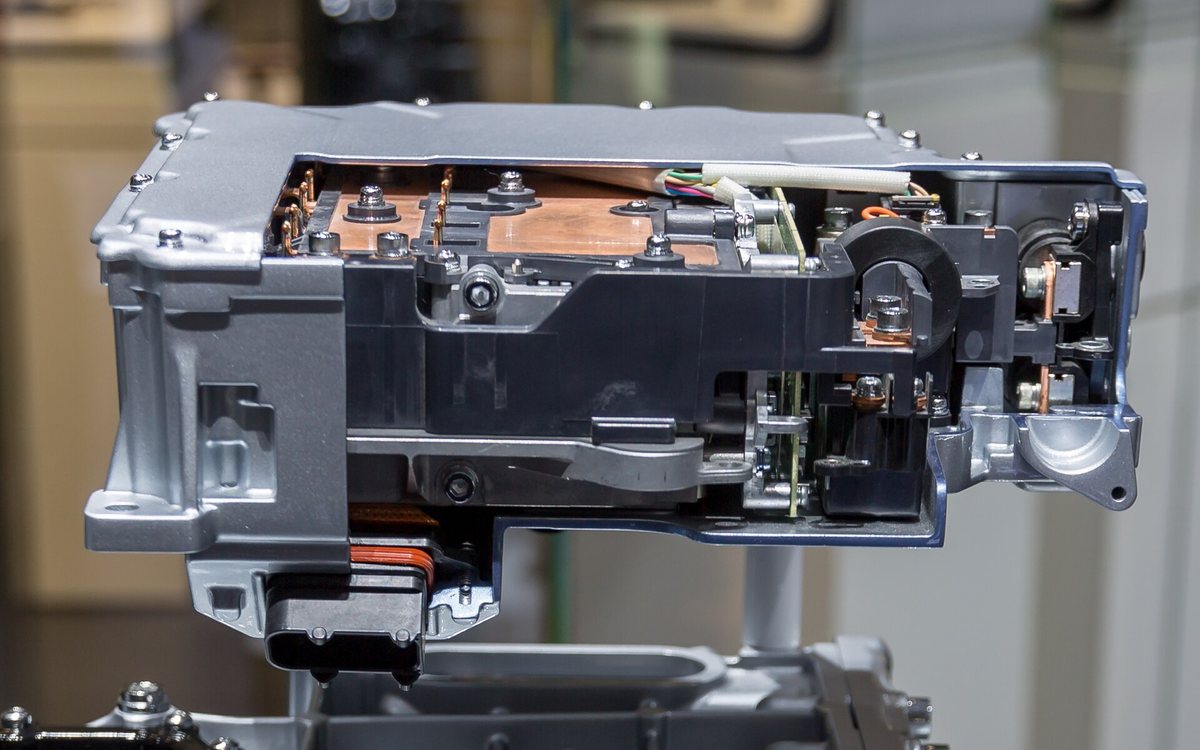
支架面对的不只是静载
混动车型的增程器支架同时承受发动机点火脉动、电机高频振动与路面激励,三套频率叠加,支架如果刚度分布不好,某个转速段会整段共振,噪声顺着车身结构传进座舱。一家做增程器总成的客户原用钢制支架,靠加大橡胶垫调频,但边界空间受限,调来调去余量不足,于是把方案换成镁合金机加工支架。
棒材牌号与规格的选定
支架本体是块状受力件,选用 AZ31B 挤压棒材下料,直径段在 40 到 60 毫米之间,铣削出安装面与减重腔;局部高载部位保留棒材中心段,避开表皮。客户后续提出更高比强度要求时,同结构可转 ZK60 一类含锆牌号,只是挤压窗口更窄,需要提前备料。棒材交货时按直度与直径公差验收,弯曲超标的料锯掉头部再上机。
加工路线与去应力安排
锯切成坯、粗铣外形、钻底孔,随后做去应力处理,再进精铣与攻丝,安装孔在一次装夹内完成。螺纹孔预埋钢套,与发动机连接的点位按扭矩要求标注。表面走化学氧化加喷涂,装配基准面不覆膜;减重腔内壁保留机加工刀纹即可,不做多余处理。每批留工艺卡,记录炉号、去应力参数与实测尺寸。
振动与减重上的定性反馈
换成镁合金支架后最直观的变化是振动衰减更快:同样敲击激励下,支架的余振时间明显短于钢件,某个转速段的轰鸣感减弱,橡胶垫的调校空间反而宽了。单件重量比钢制原方案下降,发动机舱内的悬置负荷减轻。阻尼带来的不是振动量消失,而是共振峰变钝、衰减变快,这类定性变化在整机噪声调试里很好用。
供货与装配注意点
- 棒材沿轴向与径向性能有差别,关键受力方向要在图纸上标出取样方向。
- 切削屑及时清理,备干砂或 D 类灭火器,禁水禁卤代烃。
- 与铝制或钢制连接件接触面做涂层隔离,防止电偶腐蚀。
- 装配前确认覆膜面与扭矩面口径,避免过拧压溃。
这类小批机加工件正适合来图来样排产,东莞市联维镁合金材料有限公司的 镁合金棒材 覆盖常用直径,一公斤起可供试制,牌号与直度按约定检验后随货出报告。